案例中心
Case
|
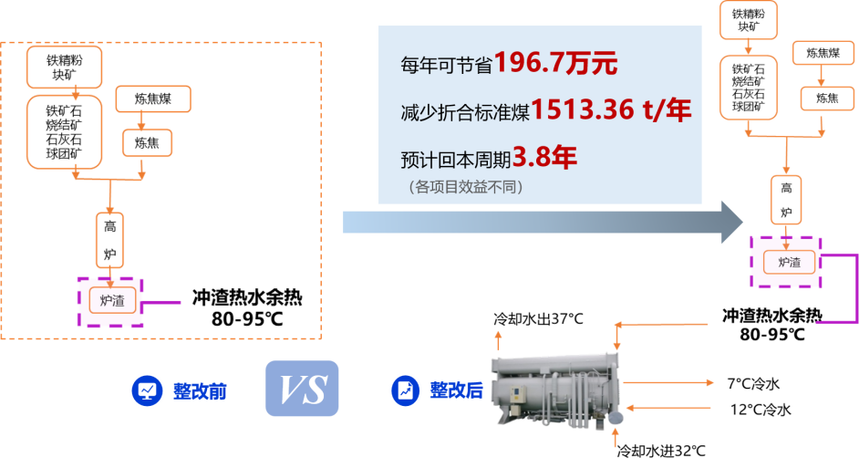
钢铁行业某工厂余热回收一、 工艺流程对比 整改前(传统模式)原料(铁精粉块矿、烧结矿等)经高炉冶炼产生炉渣,炉渣采用冲渣水工艺进行处理,释放出大量温度高达 80-95℃ 的冲渣热水余热。该部分低温余热未被有效回收利用,直接排放流失。同时,系统所需热能依赖外购能源,能源利用率低,碳排放量大。 整改后(节能升级模式)引入余热回收利用系统(图示为高温余热回收机组),利用高炉炉渣处理过程中产生的 80-95℃ 冲渣热水余热作为驱动热源。机组将32℃的冷却水回收冲渣热水余热,利用回收的废热进行加热升温;替代了传统依赖外购热能的供热方式,实现余热资源的闭环循环利用,工艺工况更加稳定、绿色。 经济效益:每年可为企业直接节省成本 196.7 万元,大幅降低了能源采购与运行费用。 节能减碳效益:每年可减少折合标准煤 1513.36 吨,显著提升能源利用率,实现清洁生产。 经济可行性:项目投资回报率优异,预计投资回收期仅需 3.8 年(注:各细分项目回本周期视具体工况略有差异),具备极强的落地价值。
上一篇石化行业某工厂余热回收 |